 English
 русский
 عربى
24-Cavity Preform плесень
Форма преформы из 24 кавити является ключевым инструментом в производстве пла...
См. детали


Возьмите пустую ПЭТ-преформу и готовую бутылку рядом, и уже одна разница в размерах вызывает очевидный вопрос: откуда на самом деле взялся весь этот дополнительный материал и объем? Ответ заключается в двухосной ориентации, специфическом механическом процессе, лежащем в основе каждой машины для выдувания ПЭТ-бутылок. Материал стенок преформы растягивается одновременно в двух направлениях — вдоль с помощью механического растягивающего стержня и наружу под давлением воздуха — что не только увеличивает размер контейнера, но и фактически перестраивает полимерные цепи ПЭТ в более прочную и кристаллическую структуру, чем когда-либо имела преформа.
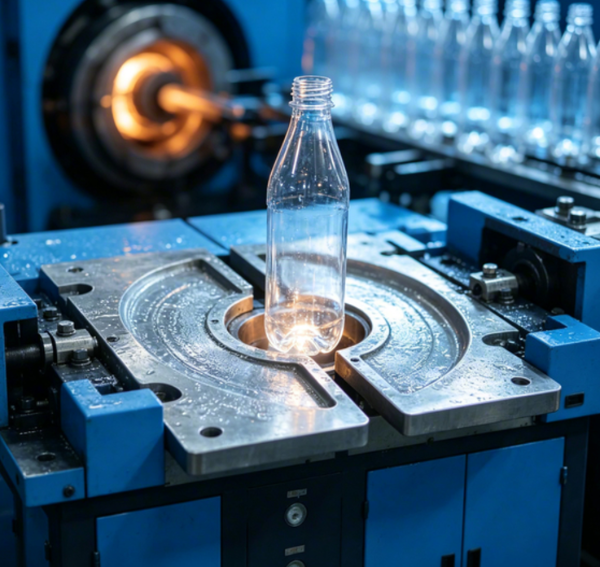
Вот почему тонкостенная ПЭТ-бутылка по-прежнему может вмещать газированные напитки под давлением, не вздуваясь и не трескаясь: прочность материала создается самим процессом вытягивания и выдувания, а не только его формой. Пропустите правильное растяжение, и вы получите бутылку, которая выглядит правильно, но не выдержит любого реального механического воздействия или давления, поскольку полимерные цепи никогда не ориентируются в такую более прочную конфигурацию.
Машина для выдувания бутылок для домашних животных обслуживают огромный спектр категорий упаковки: газированные безалкогольные напитки, требующие устойчивости к высокому давлению, бутылки для сока горячего розлива, требующие стабильности при нагревании, контейнеры для бытовой химии, требующие химической стойкости, бутылки для личной гигиены, в которых чистота стенок и чистота поверхности имеют приоритет над структурными требованиями. Конструкция бутылки значительно различается в этих категориях, но основная последовательность — нагреть заготовку, растянуть ее, выдуть ее в форму, охладить, извлечь ее — остается по существу одним и тем же машинным процессом почти во всех из них.
Машина для выдувания ПЭТ-бутылок берет предварительно изготовленную ПЭТ-преформу — по сути, толстостенную деталь в форме пробирки с готовым горлышком бутылки и уже отформованной резьбой — и преобразует ее корпус в окончательную форму контейнера посредством контролируемого повторного нагрева, механического растяжения и формования давлением воздуха.
Этот двухэтапный подход — литье преформы под давлением отдельно, затем разогрев и выдувание ее полностью на другом оборудовании — это то, что на самом деле использует большинство производителей бутылок, обычно называемое формованием с раздувом и вытяжкой с повторным нагревом (RSBM). Вместо этого меньшая доля операций использует одностадийные машины, где одно и то же оборудование формует преформу под давлением и сразу же выдувает ее в бутылку без промежуточного охлаждения и повторного нагрева, жертвуя некоторой гибкостью в пользу более плотного и интегрированного процесса. Оба подхода основаны на одинаковой базовой физике двухосной ориентации — двухэтапный маршрут просто разделяет производство преформ и формование бутылок на отдельные машины и отдельные производственные циклы.
Сама выдувная машина выполняет несколько различных механических действий: прием преформ из бункера или конвейера, ориентация и удержание каждой из них в печи инфракрасного нагрева, перенос размягченной преформы в закрытую форму, перемещение растягивающего стержня по ее центральной линии, в то время как давление воздуха расширяет корпус наружу, удержание формы на охлажденной поверхности формы достаточно долго, чтобы она затвердела, затем открытие формы и выбрасывание готовой бутылки.
Преформа функционирует как резервуар исходного материала, а форма — как геометрическое ограничение, определяющее, где в конечном итоге окажется этот материал. Тепло — это то, что делает ПЭТ достаточно работоспособным, чтобы растягиваться; растягивающийся стержень и давление воздуха — это то, что фактически перемещает материал в форму формы.
Процесс начинается с ПЭТ-преформ. Обычно они подаются в выдувную машину через систему подачи и транспортировки. Система помогает расположить преформы так, чтобы они могли упорядоченно проходить следующие этапы.
Ориентация преформы имеет значение, поскольку машине необходимо обрабатывать каждую деталь в одинаковом положении. Область горловины уже сформирована, поэтому оборудование должно удерживать и переносить заготовку, не нарушая эту часть.
Из секции подачи преформы движутся в сторону зоны нагрева. В некоторых системах используется автоматическая подача, в то время как другие производственные механизмы могут включать в себя больше ручного управления. Основная цель остается прежней: доставить каждую заготовку в процесс формования в подходящем положении.
Движение между этапами со стороны может показаться простым, но оно является важной частью производственного потока. Плохое кормление может прервать процесс еще до того, как бутылочка будет сформирована. Стабильный процесс передачи помогает организовать следующие этапы.
ПЭТ-преформу нельзя просто поместить в форму и надуть в исходном состоянии. Материал должен стать достаточно гибким, чтобы растягиваться и расширяться. Вот почему нагрев является центральной частью выдува ПЭТ-бутылок.
Преформа проходит через зону нагрева, где нагревается ее корпус. Процесс нагрева предназначен для подготовки ПЭТ к формованию без изменения базовой формы горлышка. Это создает полезную разницу между корпусом бутылки и областью горлышка.
Телу необходимо стать гибким, потому что на следующем этапе оно будет растянуто. С другой стороны, горловина должна сохранять свою существующую форму, поскольку позже она будет соединяться с крышкой или застежкой.
Даже нагрев важен, потому что корпус бутылки должен расширяться контролируемым образом. Если разные участки преформы по-разному реагируют на процесс формования, конечная бутылка может не обрести заданную форму.
Таким образом, этап нагрева не просто нагревает пластик. Он подготавливает материал для последующих физических изменений.
| Этап производства | Основная функция | Почему это важно |
|---|---|---|
| Подача преформ | Перемещает преформы в машину | Обеспечивает организацию производственного потока |
| Отопление | Делает тело ПЭТ гибким | Подготавливает материал к растяжению и формованию. |
| Закрытие формы | Удерживает преформу в бутылочной форме. | Создает пространство для окончательной формы бутылки. |
| Растяжка | Растягивает нагретый материал | Помогает распределить ПЭТ по корпусу бутылки. |
| Выдувание воздуха | Расширяет материал относительно формы | Формирует основную форму бутылки. |
| Охлаждение | Помогает бутылке сохранить новую форму. | Поддерживает стабильные готовые контейнеры |
| выброс | Удаляет образовавшуюся бутылку | Отправляет контейнер на следующий этап производства |
После того как преформа подготовлена, она перемещается в зону формования. Форма бутылки закрывается вокруг нее. Форма обеспечивает пространство, определяющее внешнюю форму готового контейнера.
Растягивающий элемент перемещается внутри заготовки и помогает растянуть материал по длине. В то же время воздух поступает в заготовку и выталкивает размягченный ПЭТ наружу.
Это сочетание важно. Растяжение изменяет длину материала, а расширение воздуха перемещает его к сторонам формы. Вместе эти движения превращают небольшую заготовку в контейнер гораздо большего размера.
Форма действует как физический ориентир. По мере расширения ПЭТФ он перемещается к внутренней поверхности формы. Последняя бутылка повторяет форму этой полости.
Вот почему форма так важна для дизайна бутылки. Изменение формы может изменить внешний вид контейнера. Кривые, плечи, формы основания и другие визуальные особенности создаются посредством формы формирующейся полости.
Процесс происходит быстро, но необходимо согласовать несколько действий. Форма должна быть закрыта на нужном этапе. Растяжение должно происходить, пока материал готов к формованию. Воздух должен поступать в процессе расширения. Эти движения работают вместе, а не действуют как отдельные шаги.
Воздух — это сила, которая расширяет нагретую заготовку по направлению к форме. Без этого расширения заготовка не приняла бы форму полости бутылки.
Основная идея аналогична надуванию гибкого объекта внутри фигурного контейнера. Разница в том, что ПЭТ-преформа также растягивается по мере расширения. Это комбинированное движение позволяет материалу покрыть внутреннюю часть формы.
Воздух не просто делает бутылку больше. Его время и взаимодействие с движением растяжения влияют на то, как материал достигает различных областей формы.
Многие процессы продувки включают первоначальное расширение, за которым следует более сильное расширение воздуха. Ранняя стадия помогает начать процесс формования, а поздняя стадия плотно прижимает материал к поверхности формы.
Эта последовательность помогает бутылке принять намеченную форму. Также показано, почему стадию выдувания нельзя рассматривать отдельно от нагрева и растяжения. Материал должен находиться в подходящем состоянии, прежде чем воздух сможет придать ему форму.
Качество воздуха и состояние системы подачи воздуха также могут иметь значение для производственной среды. Системе выдувания необходим чистый и стабильный источник воздуха, поскольку во время формования воздух поступает непосредственно в бутылку.
Пресс-форма — одна из наиболее заметных частей процесса формования бутылок. Это обеспечивает негативную форму готового контейнера. Когда нагретый ПЭТ расширяется, он принимает эту внутреннюю форму.
Поэтому разные конструкции бутылок требуют разных устройств формования. Бутылка с прямым корпусом будет взаимодействовать с формой иначе, чем бутылка с изогнутыми плечами или характерным дном.
Форму также необходимо открыть после того, как бутылка была сформирована. Это означает, что конструкция бутылки и конструкция формы должны работать вместе. Готовая тара должна иметь возможность покидать форму, не нарушая производственный поток.
При разработке контейнера дизайнеры бутылок часто учитывают внешний вид, требования к обращению, наполнению, хранению и предполагаемый продукт. Затем выдувная машина обеспечивает производственный процесс, необходимый для воспроизведения этого дизайна.
Эта связь между дизайном и производством важна для производителей. Бутылка может выглядеть на чертеже простой, но ее форма все равно должна соответствовать преформе и процессу формования.
По этой причине дизайн бутылки – это не только упаковочное решение. Это также связано с тем, как заготовка будет нагреваться, растягиваться, расширяться, охлаждаться и извлекаться из формы.
Вновь сформированная бутылка после процесса расширения еще теплая. Ему необходимо остыть, сохраняя при этом желаемую форму.
Охлаждение происходит через форму и окружающую формовочную систему. Поскольку бутылка теряет тепло, ПЭТ становится более стабильным и способен сохранять форму, созданную во время выдувания.
Этому этапу может уделяться меньше внимания, чем нагреву или продувке, но он важен для всего процесса. Бутылка, которая была сформирована правильно, все равно должна сохранять эту форму после выхода из формы.
Охлаждение также помогает подготовить контейнер к работе. Как только бутылка достигнет подходящего состояния, форму можно открыть и выгрузить готовый продукт.
Взаимосвязь между формовкой и охлаждением легко понять. Обдув создает форму. Охлаждение помогает удерживать его.
Именно поэтому состояние пресс-формы имеет значение на протяжении всего производства. Форма – это не просто пассивная форма. Он участвует как в формовании, так и в охлаждении, что делает его важной частью общего процесса изготовления бутылок.
После остывания форма открывается и готовая бутылка вынимается. Затем система транспортировки может переместить контейнер к конвейеру или к другой части процесса упаковки.
На этом этапе бутылка может перейти к наполнению, маркировке, проверке или упаковке, в зависимости от организации производства.
Некоторые производственные системы тесно связывают выдув бутылок со следующими этапами упаковки. Другие держат производство бутылок отдельно. Выбор зависит от планировки завода и потребностей производственной линии.
Проверка также является важной частью рабочего процесса. Производители могут искать видимые проблемы, такие как неподходящая форма, повреждения, плохая формовка или другие нарушения. Точный подход к проверке может варьироваться в зависимости от приложения.
Готовая бутылка может выглядеть как простой продукт, но ее состояние отражает все, что произошло ранее. Подача, нагрев, растягивание, выдувание, проектирование формы и охлаждение — все это влияет на конечный результат.
Для производителей это делает машину для выдувания ПЭТ-бутылок больше, чем просто формовочное оборудование. Это скоординированная производственная система, в которой каждый этап влияет на следующий.
Хотя основной процесс прост, некоторые производственные условия могут повлиять на форму бутылки.
Преформа является важной отправной точкой. Его форма, распределение материала и состояние влияют на его поведение во время нагрева и растяжения.
Процесс нагрева также имеет значение. Тело должно стать достаточно гибким для формирования, а шея должна сохранить заданную форму.
Конструкция формы определяет внешнюю форму бутылки. Различные концепции бутылок требуют разных форм форм и производственных механизмов.
Растягивающее движение помогает растянуть преформу и распределить материал по корпусу бутылки. Его связь с расширением воздуха является частью процесса формования.
Подача воздуха способствует расширению. Его роль тесно связана с синхронизацией стадий растяжения и выдувания.
Процесс охлаждения помогает бутылке сохранить новую форму после формования.
Эти элементы можно рассматривать как связную цепочку:
Изменение одной части этой последовательности может повлиять на последующие этапы. Вот почему выдув бутылок обычно рассматривают как целостный процесс, а не как совокупность несвязанных действий машины.
Для покупателей и производителей понимание этого рабочего процесса также может облегчить выбор оборудования. Вместо того, чтобы рассматривать только саму машину, становится возможным рассматривать преформы, конструкции бутылок, пресс-формы, производственный поток, требования к обработке и последующие потребности в упаковке как части одной и той же системы.
Поскольку ПЭТ-упаковка продолжает использоваться в различных категориях продуктов, выдувание бутылок по-прежнему тесно связано с разработкой новых форм контейнеров и производственными требованиями. Машина обеспечивает соединение небольшой преформы и готовой бутылки, которая попадает на упаковочную линию.
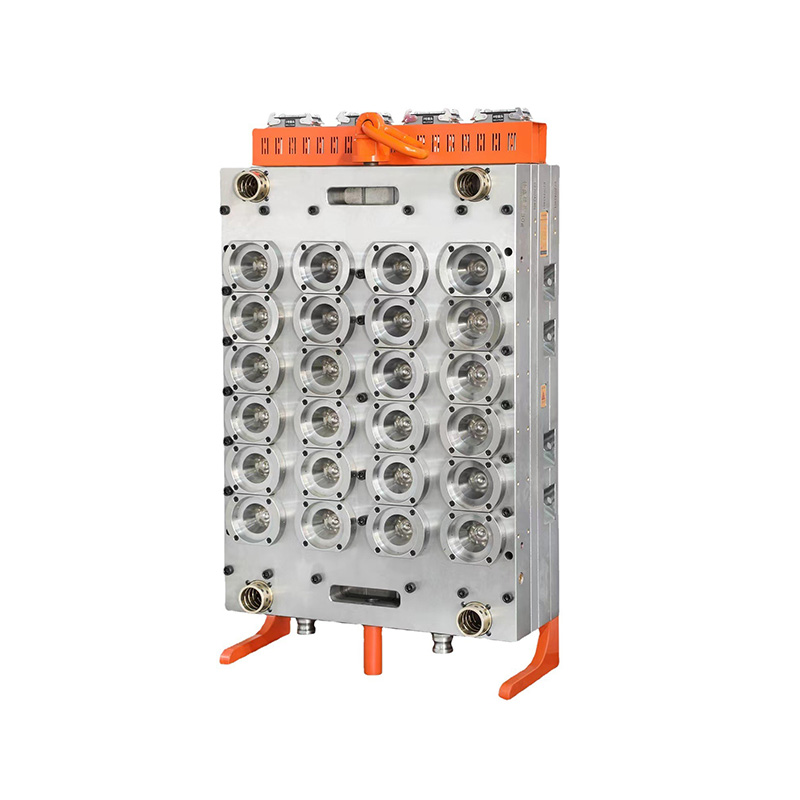
Форма преформы из 24 кавити является ключевым инструментом в производстве пла...
См. детали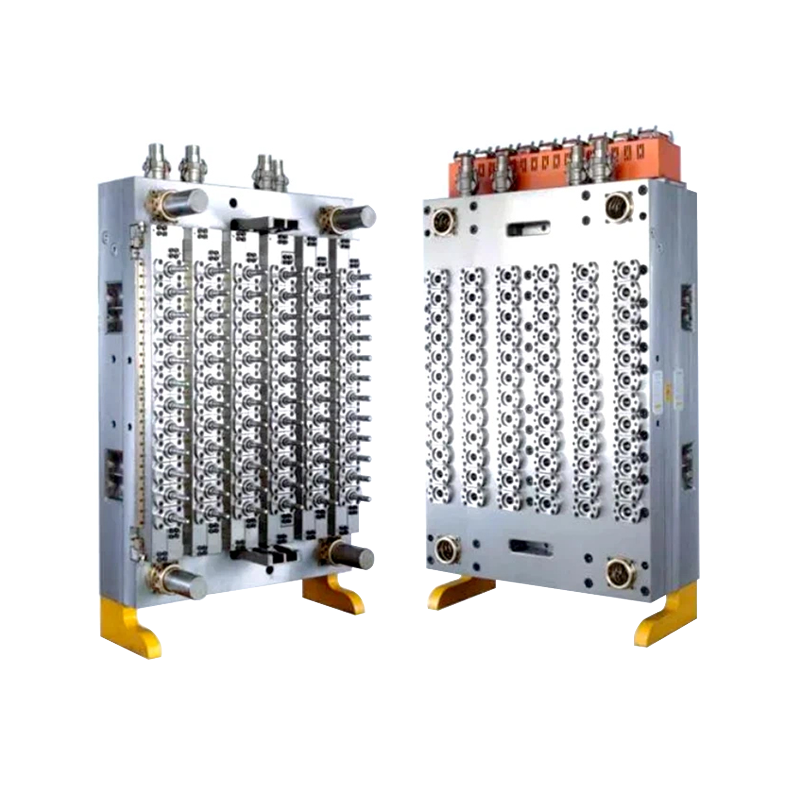
Премионная форма из 72 кавити является высокоэффективным инструментом, исполь...
См. детали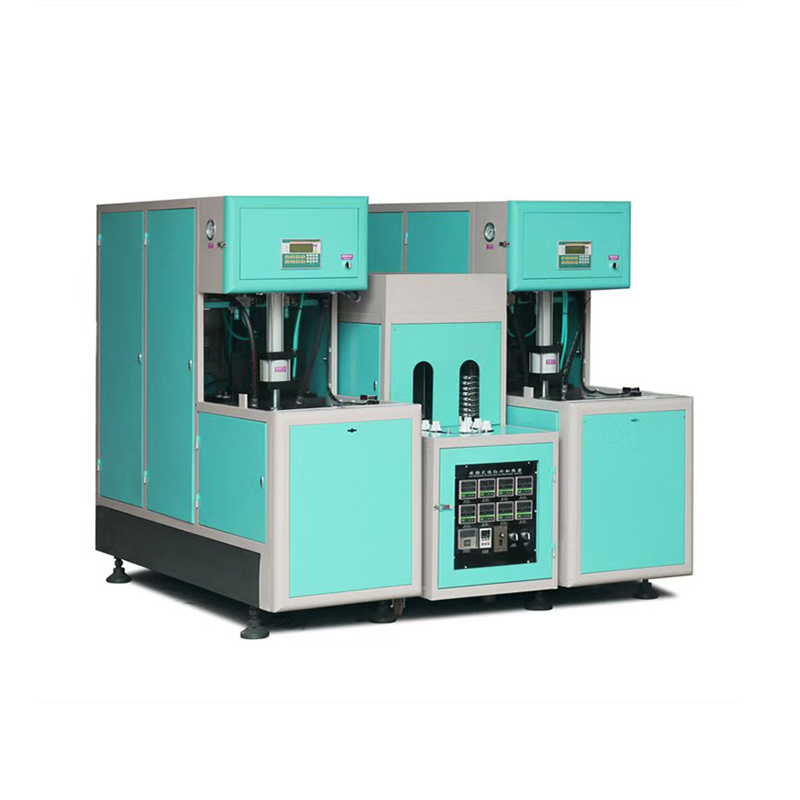
Полуавтоматическая выдувая машина является важным инструментом для производст...
См. детали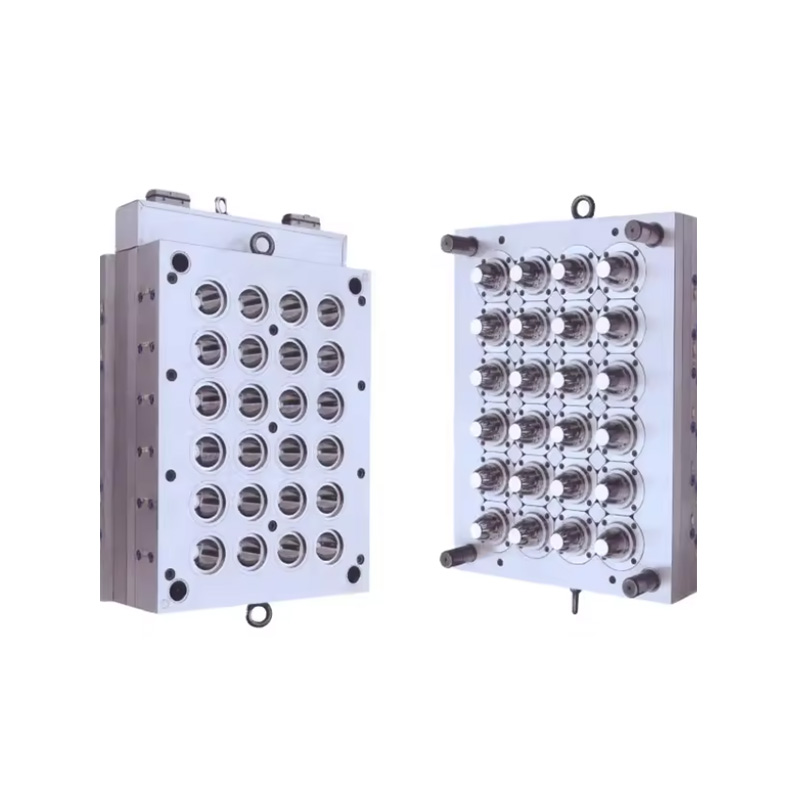
Плесень крышки для бутылки является важным инструментом в производстве пласти...
См. детали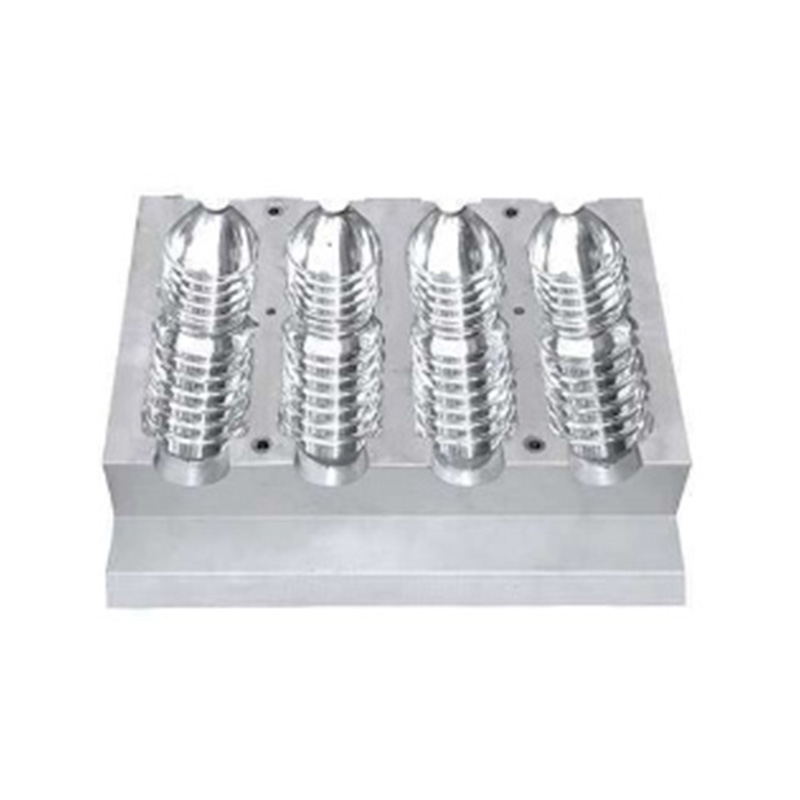
Вода/напитки для бутылок для напитков представляют собой специализированную п...
См. детали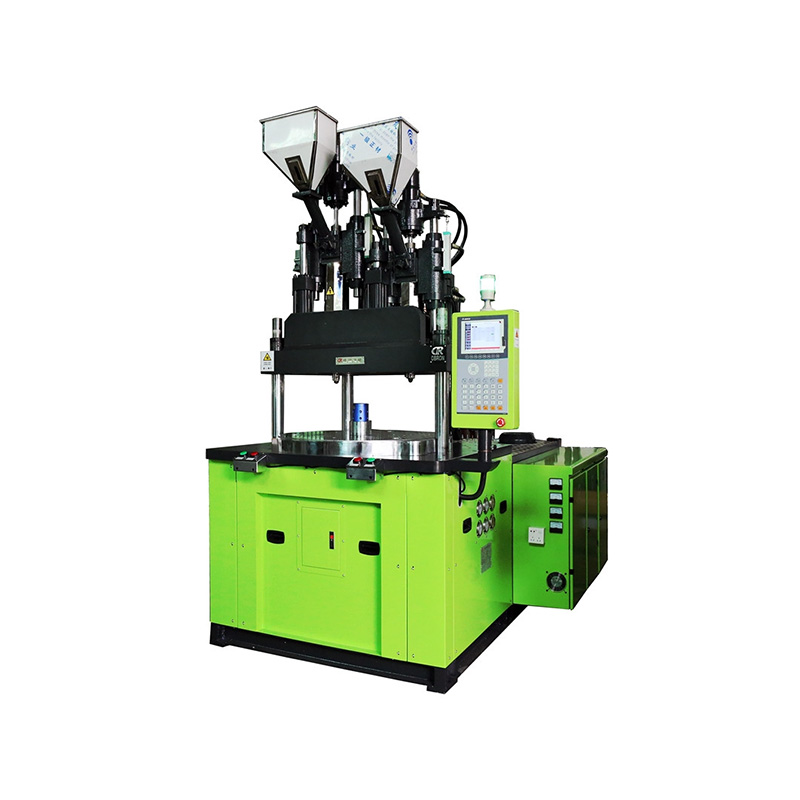
Машина для литья под давлением является важным оборудованием в производстве и...
См. детали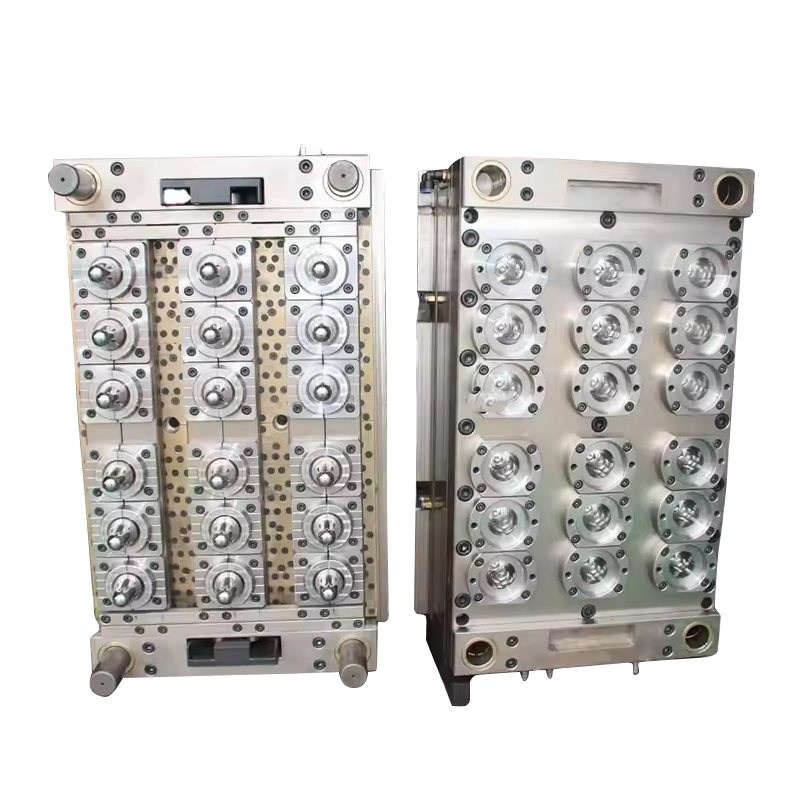
Форма с широкой горловиной на 18 гнезд — это высокопроизводительный инструмен...
См. детали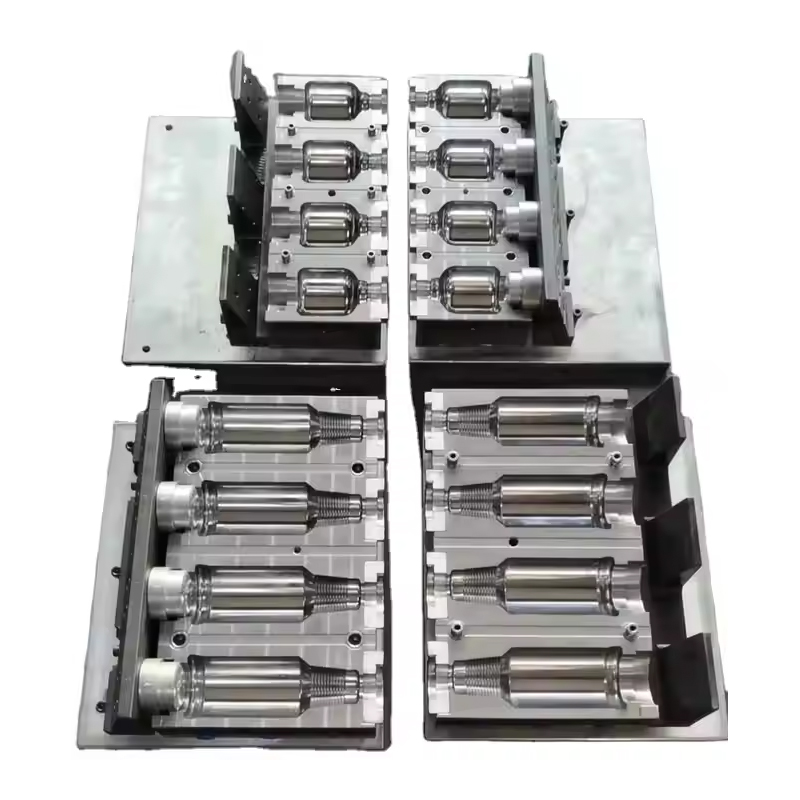
Косметическая бутылка - это специализированный инструмент, используемый в про...
См. детали
WhatsApp:+(86) 13957659071 / +(86) 18158637057 / +(86) 15395760157

Электронная почта:qihongmould@aliyun.com qh15359570157@qq.com

Адрес:Китай, пров. Чжэцзян, г. Тайчжоу, район Хуанъянь, Научно-технологический парк Байгэ
Авторское право© Taizhou Qihong Mold Co., Ltd. Все права защищены


